

Роботизированная сварка: принцип работы, преимущества и применение
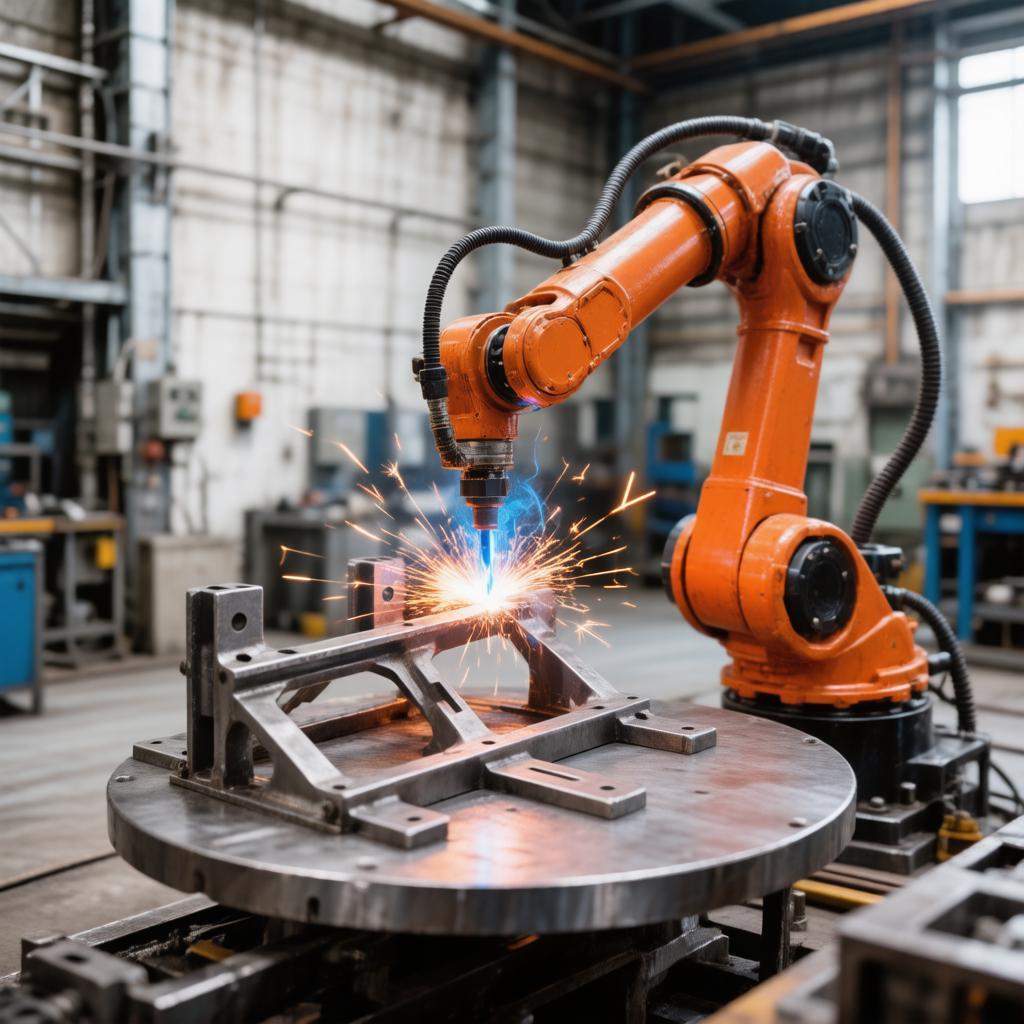
Роботизированная сварка — это соединение металлических деталей с помощью промышленного робота-манипулятора, который ведёт сварочную горелку по заранее запрограммированной траектории. Ещё десять лет назад такие комплексы стояли в основном на автомобильных заводах, а сегодня сварочные роботы работают и на небольших предприятиях металлообработки. Разберёмся, как устроена автоматическая сварка, в чём её преимущества и ограничения и в каких случаях она действительно выгоднее ручной.
Как устроен сварочный робот
Роботизированный сварочный комплекс (сварочная ячейка) обычно состоит из нескольких узлов:
- Манипулятор — шести-осевая «рука» робота (например, KUKA, FANUC, Yaskawa, ABB), которая перемещает горелку в пространстве с точностью до десятых долей миллиметра.
- Сварочный источник — инверторный аппарат для полуавтоматической (MIG/MAG), аргонодуговой (TIG) или иногда лазерной сварки, связанный с контроллером робота.
- Механизм подачи проволоки и горелка — с системой очистки сопла и обрезки проволоки, чтобы робот мог работать без остановок.
- Позиционер — поворотный стол или вращатель, который разворачивает деталь так, чтобы шов всегда находился в удобном нижнем положении.
- Оснастка (кондуктор) — приспособление, которое жёстко фиксирует детали в одном и том же положении.
- Система безопасности — ограждения, световые завесы и защитные экраны.
Как проходит роботизированная сварка
- Подготовка программы. Траекторию задают либо «обучением» — оператор проводит горелку по точкам шва пультом, — либо в CAD/CAM-системе по 3D-модели изделия (офлайн-программирование).
- Подбор режимов. Сила тока, напряжение, скорость подачи проволоки, скорость сварки, угол наклона горелки и колебания (раскачка) подбираются под металл и толщину.
- Изготовление оснастки. Кондуктор обеспечивает повторяемость: каждая следующая деталь лежит точно так же, как первая.
- Сварка. Оператор загружает детали, робот варит, затем позиционер поворачивает изделие — и цикл повторяется. Пока робот варит на одной стороне стола, оператор загружает следующую партию на другой.
- Контроль качества. Визуальный и измерительный контроль швов, при необходимости — неразрушающий контроль.
Современные роботы умеют искать начало шва касанием проволоки и отслеживать стык по колебаниям дуги. Это компенсирует небольшие отклонения в размерах заготовок.
Преимущества автоматической сварки
- Стабильное качество. Робот не устаёт и не отвлекается: каждый шов выполняется с одинаковыми параметрами, поэтому меньше брака, пор и непроваров.
- Производительность. Время горения дуги у робота в 2–4 раза выше, чем у сварщика, которому нужно менять положение, поднимать маску и отдыхать.
- Аккуратный внешний вид шва. Ровная чешуйка и минимум брызг сокращают время зачистки.
- Меньше деформаций. Точное тепловложение и выверенная последовательность швов снижают коробление изделия.
- Экономия материалов. Расход проволоки и газа точно рассчитан, без лишнего наплавленного металла.
- Безопасность. Человек не находится рядом с дугой, сварочными газами и ультрафиолетом.
Ограничения и недостатки
Роботизированная сварка — не универсальное решение. У неё есть понятные ограничения:
- Нужна точная заготовка. Если детали нарезаны с большим разбросом размеров, робот будет «промахиваться» мимо стыка. Поэтому роботы особенно хорошо работают в паре с лазерной резкой и гибкой на станках с ЧПУ, где точность заготовок высокая.
- Подготовка производства. Программа и оснастка требуют времени и затрат, которые окупаются только на серии.
- Сложная геометрия. Швы в труднодоступных местах, внутри замкнутых полостей или на очень крупногабаритных конструкциях роботу недоступны или требуют дорогой оснастки.
- Единичные изделия и ремонт по-прежнему быстрее и дешевле выполняет опытный сварщик вручную или полуавтоматом.
Что варят роботы
Чаще всего роботизированная сварка применяется для серийных изделий из конструкционной и нержавеющей стали, реже — из алюминия:
- каркасы, рамы и кронштейны;
- детали автомобилей, прицепов и сельхозтехники;
- корпуса электрощитов, шкафов, стеллажи и металлическая мебель;
- элементы металлоконструкций, закладные детали, опоры;
- трубные узлы и фланцевые соединения.
Ручная, полуавтоматическая или роботизированная сварка: что выбрать
| Критерий | Ручная / полуавтомат | Роботизированная |
|---|---|---|
| Тираж | Единичные изделия, малые партии | Серии от десятков–сотен одинаковых деталей |
| Подготовка | Почти не нужна | Программа и оснастка |
| Повторяемость шва | Зависит от сварщика | Одинаковая на всей партии |
| Скорость на серии | Ниже | В 2–4 раза выше |
| Требования к заготовке | Допускает подгонку по месту | Нужна точная резка и гибка |
| Цена одной детали на серии | Выше | Ниже |
От чего зависит стоимость
Цена роботизированной сварки складывается из нескольких составляющих: разработки программы, изготовления оснастки, времени работы ячейки, расходных материалов (проволока, защитный газ) и последующей зачистки. Подготовка — это разовая затрата, поэтому чем больше партия, тем ниже цена одной детали. При небольших тиражах обычно выгоднее полуавтоматическая сварка.
Как подготовить заказ
- подготовьте чертежи или 3D-модели изделия с обозначением швов;
- укажите марку и толщину металла, требования к катетам и внешнему виду швов;
- определите объём партии и периодичность заказов;
- уточните, нужны ли резка, гибка, зачистка и покраска — комплексный заказ «под ключ» обычно выходит дешевле и быстрее.
Коротко о главном
Роботизированная сварка даёт стабильное качество и высокую скорость на серийных изделиях, но требует точных заготовок и подготовки производства. Для единичных деталей, ремонта и сложных конструкций по-прежнему оптимальны полуавтоматическая и аргонодуговая сварка, выполняемые опытным сварщиком.
Если вам нужно изготовить металлические изделия с резкой, гибкой и сваркой, отправьте чертежи специалистам «Лазер-Формат» — подскажем, какая технология сварки подойдёт для вашей задачи, и рассчитаем стоимость. Подробнее — на странице сварочных работ.