

Контактная сварка: как работают точечная, шовная и стыковая сварка
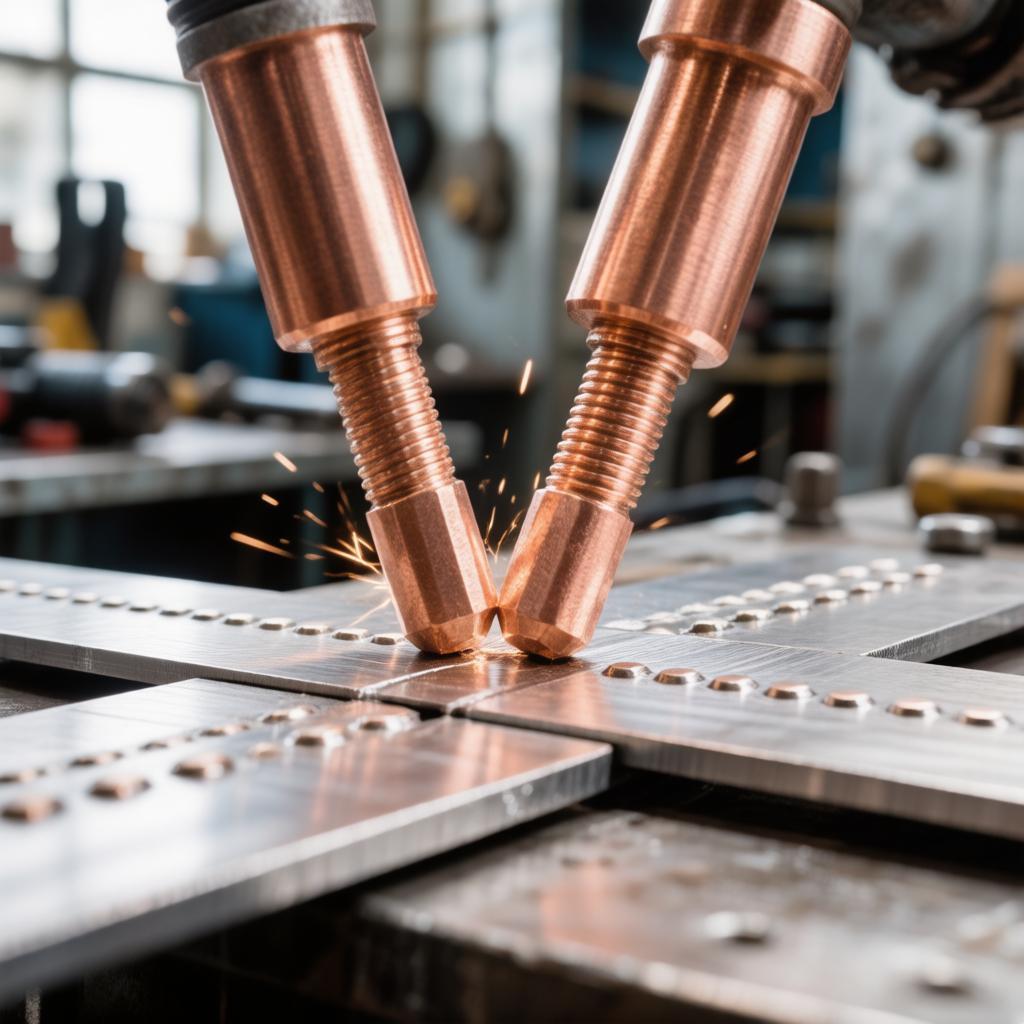
Контактная сварка — один из самых распространённых способов неразъёмного соединения тонколистового металла. Её используют в автомобилестроении, при производстве бытовой техники, корпусов, сеток и арматурных каркасов. В отличие от дуговой сварки, здесь нет электрода-проволоки и защитного газа: металл нагревается проходящим через него током и соединяется под давлением. Рассказываем, как работает контактная сварка, какие виды у неё бывают, где применяется точечная сварка и какие у неё плюсы и минусы.
Принцип контактной сварки
Детали сжимают между двумя медными электродами и пропускают через них электрический ток большой силы — тысячи и десятки тысяч ампер при низком напряжении. Наибольшее сопротивление возникает в месте контакта деталей, поэтому именно там металл быстро разогревается до расплавления. После отключения тока электроды продолжают сжимать детали, расплавленное ядро кристаллизуется — и образуется прочное соединение.
Весь цикл занимает доли секунды. Основные параметры процесса:
- сила сварочного тока — определяет количество выделяемого тепла;
- время протекания тока — от сотых долей до нескольких десятых секунды;
- усилие сжатия электродов — обеспечивает плотный контакт и формирование ядра;
- диаметр и форма рабочей поверхности электродов — задают размер сварной точки.
Виды контактной сварки
Точечная сварка
Самый популярный вид. Листы соединяются отдельными точками, расположенными с определённым шагом. Контактная точечная сварка применяется для нахлёсточных соединений листов толщиной примерно от 0,3 до 6 мм. Именно так сварены кузова автомобилей: в одном кузове несколько тысяч сварных точек, и большинство из них ставят роботы.
Рельефная сварка
Разновидность точечной: на одной из деталей заранее выштамповывают выступы (рельефы), и ток концентрируется в этих местах. Так за один ход можно сварить сразу несколько точек — например, приварить гайку или шпильку к листу.
Шовная (роликовая) сварка
Вместо стержневых электродов используются вращающиеся ролики, а ток подаётся импульсами. Точки перекрывают друг друга, образуя сплошной герметичный шов. Так изготавливают топливные баки, бочки, трубы, радиаторы и другие герметичные ёмкости.
Стыковая сварка
Детали соединяют по всей площади торцов: их сжимают и нагревают током до пластического состояния или оплавления. Стыковой сваркой сваривают арматуру, рельсы, трубы, звенья цепей, заготовки инструмента.
Какие металлы можно сваривать
- низкоуглеродистые стали, в том числе оцинкованные — свариваются лучше всего;
- нержавеющие стали — хорошо, но требуют точного подбора режимов из-за более высокого электросопротивления;
- алюминий и его сплавы — сложнее: высокая электро- и теплопроводность требуют мощного оборудования и тщательной зачистки поверхности от оксидной плёнки;
- медь и латунь — свариваются ограниченно, на специальных режимах;
- соединения разнородных металлов возможны, но требуют отработки технологии.
Преимущества контактной сварки
- Высокая скорость. Одна точка ставится за доли секунды, процесс легко автоматизируется.
- Нет расходных материалов. Не нужны проволока, электроды для дуговой сварки, защитные газы и флюсы.
- Минимальные деформации. Нагрев локальный и кратковременный, поэтому тонкий лист практически не коробит.
- Аккуратный внешний вид. Нет брызг и наплывов, после сварки обычно не требуется зачистка.
- Стабильность. При отлаженных режимах качество точек одинаково на всей партии.
- Экологичность. Почти нет дыма и ультрафиолетового излучения.
Ограничения
- соединение выполняется только внахлёст (кроме стыковой сварки), что увеличивает расход металла;
- точечный шов не герметичен — для герметичности нужна шовная сварка или герметик;
- толщина листов ограничена, а для толстого металла нужны очень мощные машины;
- требуется доступ к детали с двух сторон, чтобы зажать её электродами;
- качество точки трудно оценить визуально — для ответственных изделий проводят разрушающие испытания образцов.
Контактная или дуговая сварка: что выбрать
| Критерий | Контактная (точечная) | Дуговая (полуавтомат, аргон) |
|---|---|---|
| Толщина металла | Тонкий лист, примерно до 6 мм | От тонкого листа до толстостенных конструкций |
| Тип соединения | Внахлёст, отдельные точки | Любые: стыковые, угловые, тавровые |
| Герметичность | Нет (кроме шовной) | Да, сплошной шов |
| Расходные материалы | Только электроды-наконечники | Проволока, газ, электроды |
| Деформации | Минимальные | Выше, нужен контроль тепловложения |
| Где выгоднее | Серии листовых изделий | Металлоконструкции, единичные изделия |
Где применяется контактная сварка
- кузова и детали автомобилей, кабины спецтехники;
- корпуса бытовой техники, электрощитов и шкафов;
- металлическая мебель, стеллажи, полки;
- сварные сетки и арматурные каркасы;
- воздуховоды, вентиляционное оборудование, кровельные элементы;
- крепёж: приварные гайки, шпильки, кронштейны.
Коротко о главном
Контактная сварка — быстрый, чистый и экономичный способ соединения тонколистового металла, особенно эффективный на серийном производстве. Для толстого металла, герметичных швов и сложных металлоконструкций лучше подходят дуговые методы — полуавтоматическая и аргонодуговая сварка.
Если вы планируете изготовление изделий из листового металла, специалисты «Лазер-Формат» помогут подобрать технологию: лазерная резка, гибка на станках с ЧПУ и сварка в одном месте. Подробнее — на странице сварочных работ.